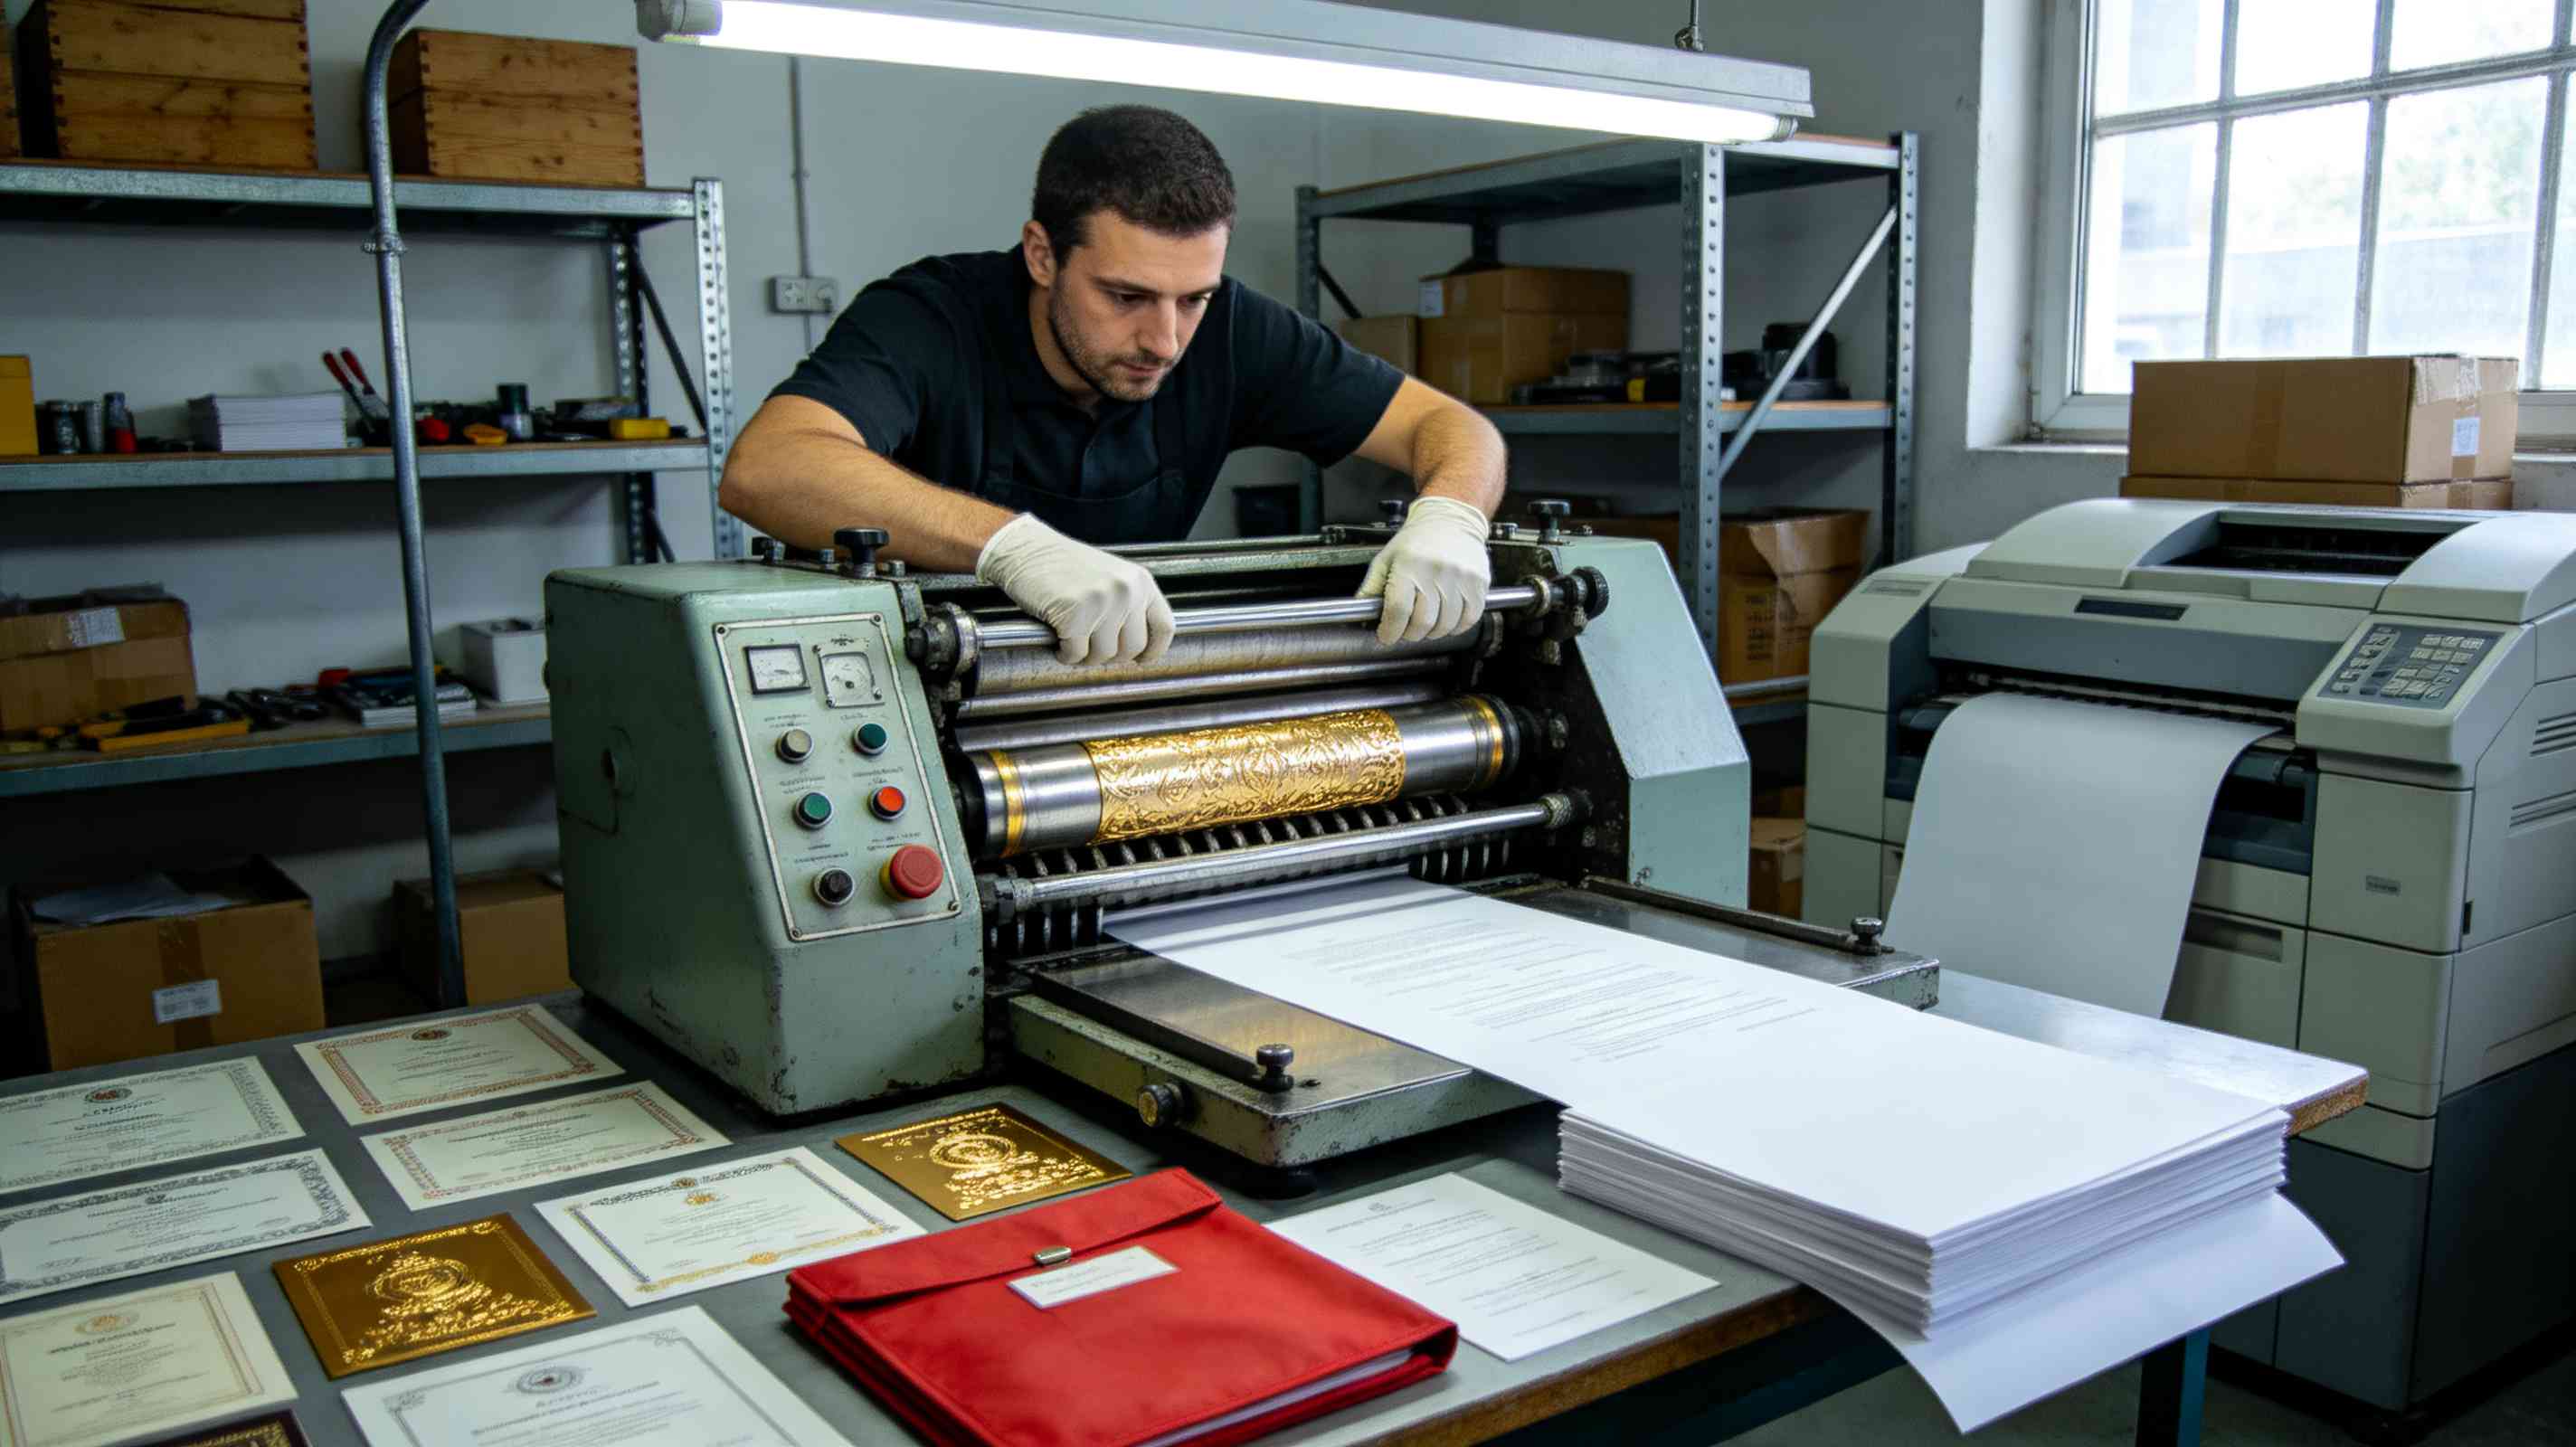
你有没有遇到过这种情况——行驶证在车里放了不到两年,塑封膜边缘起翘、表面磨得发白,连车牌号都看不太清了?去车管所换证,排队两小时,工本费倒是不贵,但耽误的时间实在让人头疼。这背后的关键,就是机动车行驶证覆膜耐磨工艺制作要求没做到位。
2012年以前,国内行驶证的覆膜工艺相当粗糙。那时候用的是普通BOPP光膜,厚度普遍在25微米左右,耐磨指数不到200转。说白了,用指甲稍微刮几下就留痕。很多老司机应该还有印象,当年的行驶证用个一年半载,照片位置就糊成一片。后来公安部交管局在2013年对证件制作规范做了修订,把覆膜的耐磨性能硬性指标提了上来。
现在市面上主流的做法分两派:热裱覆膜和冷裱覆膜。这两套工艺在机动车行驶证覆膜耐磨工艺制作要求上差别极大,直接决定了证件的使用寿命。
热裱方案:温度、压力与膜材的三角关系
热裱工艺的核心逻辑简单粗暴——用热熔胶在高温高压下把PET膜与证卡基材熔合在一起。做这行的都知道,热裱膜里最有名的是东莞一家叫“华丰”的厂子出的改性PET膜,厚度能做到60微米,配合130℃的辊温、0.5MPa的压力,出来的成品耐磨转数能到800转以上,耐弯折次数超过3万次。这个数据什么概念?正常放钱包里天天摩擦,五年下来表面基本无肉眼可见划痕。
但热裱有个致命缺点:设备贵,对操作工的调机能力要求高。温度低了,胶层不活化,膜边三个月就翘;温度高了,证卡基材会受热变形,PVC层缩水导致整张证看起来像被烤过一样发皱。很多小型制作点根本玩不转这套设备,只能退而求其次。
冷裱工艺为什么被大量使用,却总出问题?
冷裱就简单多了,常温下靠压辊把带压敏胶的膜贴上去。设备便宜,几千块钱一台,操作门槛极低。但冷裱膜普遍偏薄,市面常见的30微米左右,耐磨转数撑死300到400转。更要命的是,压敏胶在长期高温环境下——比如夏天暴晒的车内,温度轻松超过70℃——会发生蠕变,膜边慢慢回缩,露出基材边缘。这就是为什么很多行驶证用久了边缘一圈白边、进灰、发黑。
坦白讲,冷裱方案能流行起来,纯粹是因为成本和效率优势。一张证的热裱成本大约0.8到1.2元,冷裱只要0.3元左右。对于年制作量几十万本的大厂来说,这个差价非常可观。但从耐磨和耐久角度看,冷裱根本达不到机动车行驶证覆膜耐磨工艺制作要求里对长期使用场景的硬性规定。
关键指标:耐磨转数背后的行业真相
查一下行业标准GA 482-2012《中华人民共和国机动车行驶证》,里面明确写了覆膜层耐磨性须符合GB/T 17657-1999中耐磨转数不低于500转的要求。注意,这是最低门槛。实际上,公安部交通管理科学研究所的抽样检测数据显示,2018年至2022年间,市面上流通的行驶证中,冷裱工艺产品的合格率只有71%,而热裱工艺产品的合格率稳定在96%以上。
不合格的原因集中在一个地方:膜材。很多小作坊用的所谓“耐磨膜”,其实就是在普通PET膜表面涂了一层薄薄的硬化涂层,涂布量不到3g/m²,刚开始手感很滑,用两个月涂层磨没了,膜面就变得又雾又花。真正的耐磨膜,比如三菱化学的HB系列,硬化涂层厚度要达到5微米以上,涂布量在8g/m²左右,表面铅笔硬度能到3H。这些参数,机动车证件覆膜材料选型指南里有更详细的对比数据。
简单来讲,判断一张行驶证覆膜好不好,用指甲盖在膜面用力划三道,无痕的算合格;再用硬币边缘刮十下,不起白点的才算优秀。这个方法比看检测报告直观得多。
从手工到智能化:覆膜工艺的演进轨迹
2008年之前,全国大部分地区的行驶证制作还停留在半手工状态——裁膜、对位、过塑,全靠人工目测。废品率高得吓人,有的批次能达到15%。2015年开始,浙江、广东的几家大型证卡制作企业陆续引进了全自动热裱生产线,从膜材放卷、张力控制到热辊温度闭环调节,全部数字化。一条线日产能从原来的3000本提升到2万本,废品率压到了1.5%以下。
有意思的是,这个行业的技术升级并不是主动的,而是被罚出来的。2017年某省交警总队抽检发现,某供应商交付的行驶证覆膜耐磨转数只有280转,远低于标准要求,直接导致该供应商被列入黑名单三年。从那之后,各家才开始老老实实上检测设备、改工艺参数。
未来三年,覆膜工艺大概率会往两个方向走:一是膜材本身的升级,比如引入纳米氧化铝颗粒增强的UV固化涂层,耐磨转数有望突破1200转;二是在线检测的普及,通过机器视觉实时监控膜面质量,把人为操作因素降到最低。对于行驶证制作设备的自动化改造这块,很多设备商已经在推方案了。
说到底,机动车行驶证覆膜耐磨工艺制作要求从来不是一张膜的事,它背后是材料、设备、工艺参数和检测标准的系统性问题。热裱方案在当下明显更靠谱,冷裱方案适合对成本极度敏感但对质量要求不高的临时场景。但如果你要给自己的车做一本长期随车使用的行驶证,我建议你直接选热裱PET膜方案,厚度不低于50微米,耐磨转数至少600转起步。别为了省那几毛钱,让自己隔三差五跑车管所。